

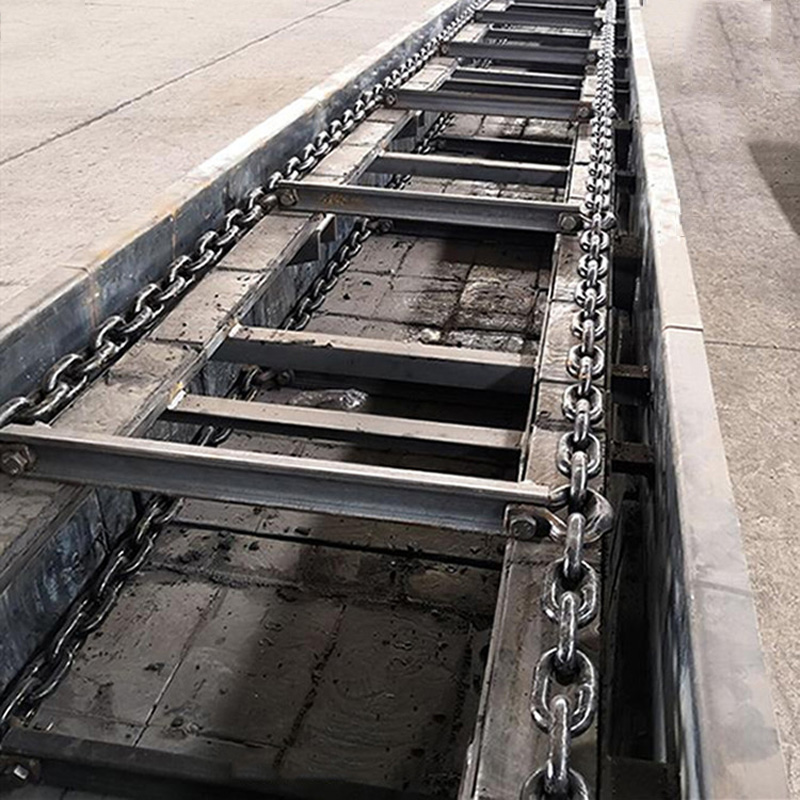
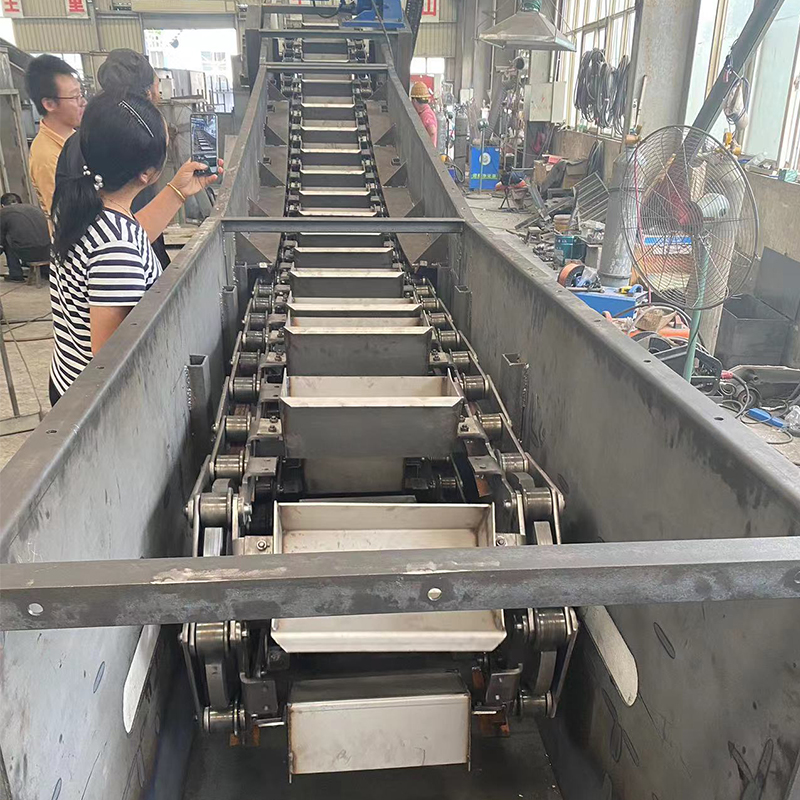
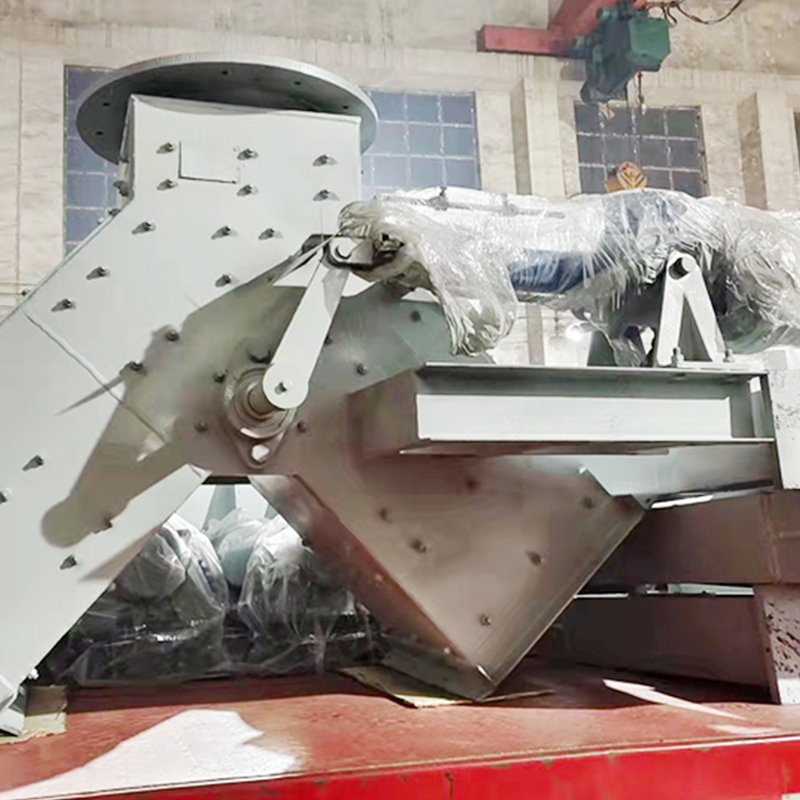
环链提升机标准化安装工艺与实施流程
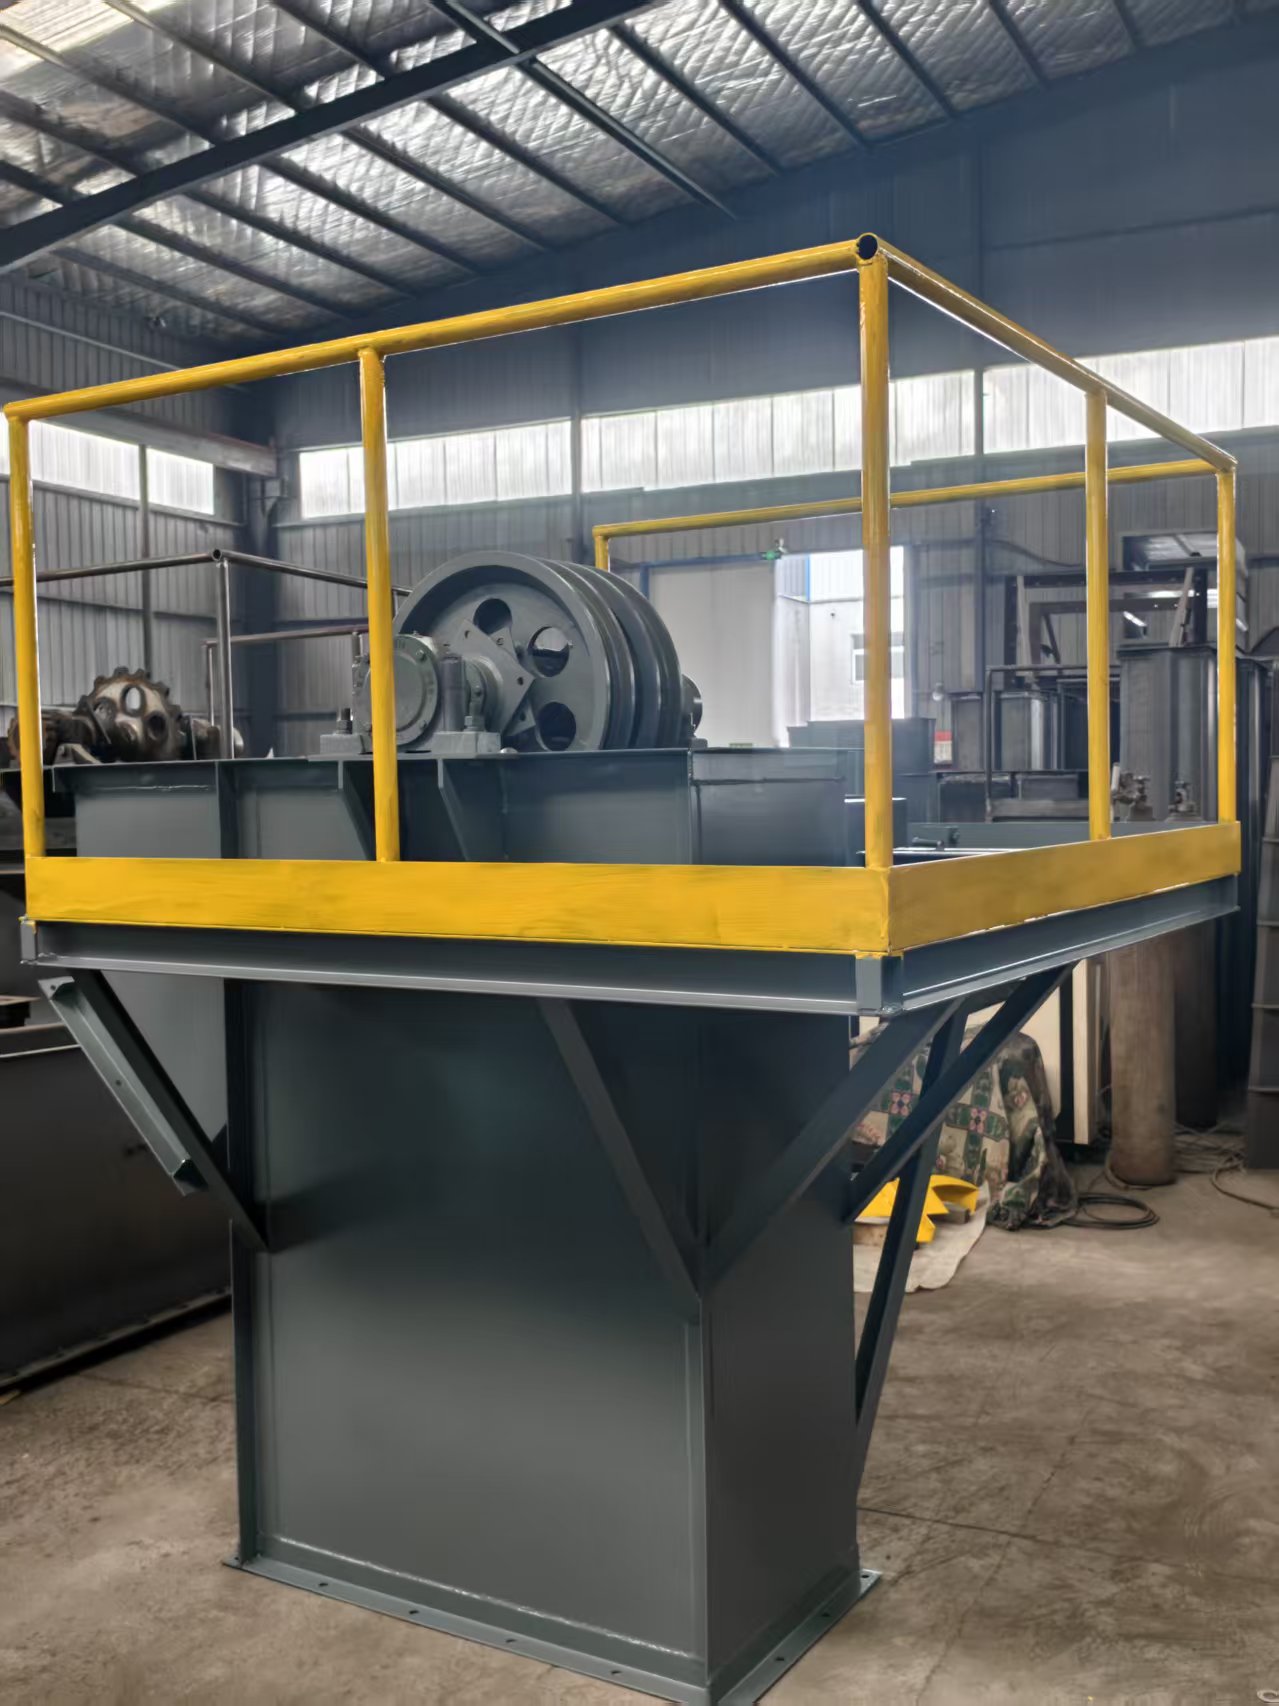
环链提升机多用于工矿、建材、粮食等行业的颗粒、粉体物料垂直输送作业,设备安装质量对设备运行稳定性、使用寿命、作业安全性存在直接影响。为规范设备施工流程,保障设备安装后运行状态达标,现将环链提升机标准化安装工艺与实施流程梳理如 下,可为设备安装、运维施工提供合规参考依据。
设备安装前期需完成基础核验与配件检查工作。设备安装基础表面应保持平整、水平、坚实,无开裂、空鼓、沉降等质量问题,基础尺寸、地脚螺栓预留位置需与设备设计参数匹配,可均匀承载设备自重与运行工况载荷。同时对设备所有零部件进行外观与性能检查,确认机壳、环链、料斗、驱动组件、张紧组件、防护配件等完好无损,无变形、锈蚀、裂纹、磨损超标等缺陷,备齐吊装设备、检测工具、密封垫片、润滑介质等施工辅材。
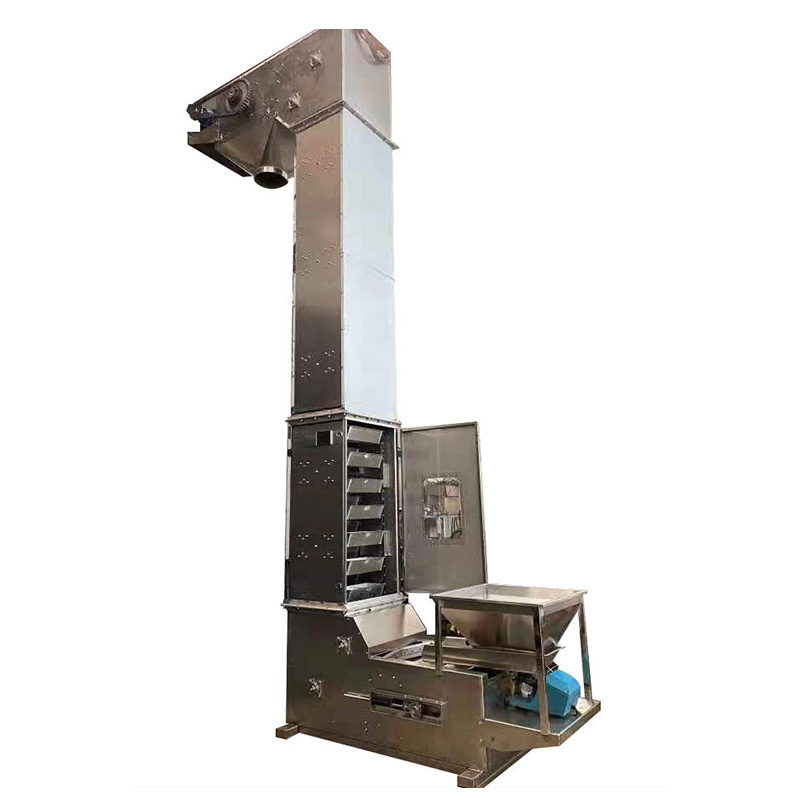
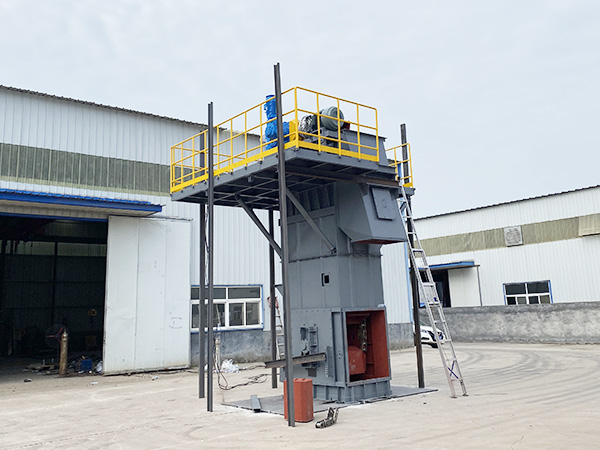
机身主体安装遵循自下而上、分步施工、逐段校准的原则。首先进行下部机壳安装,将设备下箱体精准就位,双向调整水平度与垂直度,控制安装误差在规范区间内,校准完成后紧固地脚螺栓,固定预埋结构,保证下部基座稳固可靠。随后开展中部机壳分段安装,每节壳体对接位置加装密封垫片,提升设备密闭性能,减少物料与粉尘外泄情况。每拼接完成一节壳体,即开展垂直度校准,全程保障整机结构规整,高位设备需做好机身与周边建筑结构的连接加固,提升设备整体稳定性。
传动系统与送料部件安装需把控装配精度。上部驱动装置就位安装时,需调整电机、减速机与驱动轴的同轴度,保证传动部件贴合均匀,对称紧固连接螺栓,降低传动偏心带来的部件磨损与设备振动问题。环链牵引构件安装时,理顺链条排布走向,避免扭曲、错位、打结等情况,平稳挂载于驱动轮与尾部张紧轮,通过张紧装置调节适配张力,保证链条传动灵活、运行平稳。料斗按照标准间距均匀安装,逐一锁紧固定螺栓,确保料斗排布规整、固定牢固。
安装完成后开展整机调试与验收作业。检查设备所有连接点位、密封结构、防护装置的安装状态,为轴承、减速机等运转部位加注适配的润滑油、润滑脂。先进行时长不低于2小时的空载试运行,观察链条运行轨迹、设备振动状态、部件温升与运行噪音,排查跑偏、卡顿、异响、过热等异常情况。空载运行状态平稳后,开展分级负载试运行,分次均匀添加物料,检测物料输送、接料、卸料工况,排查撒料、卡料等问题,设备运行各项指标符合行业规范后,方可投入正常作业。
-
返回顶部
-
扫一扫 关注我们