

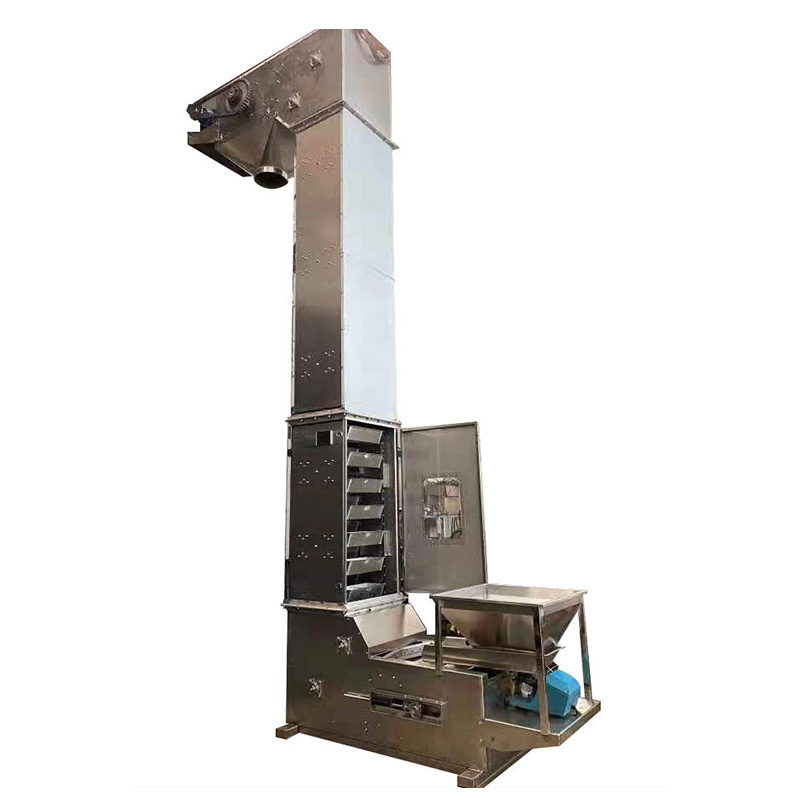
斗式提升机提升量计算 参数及运维参考
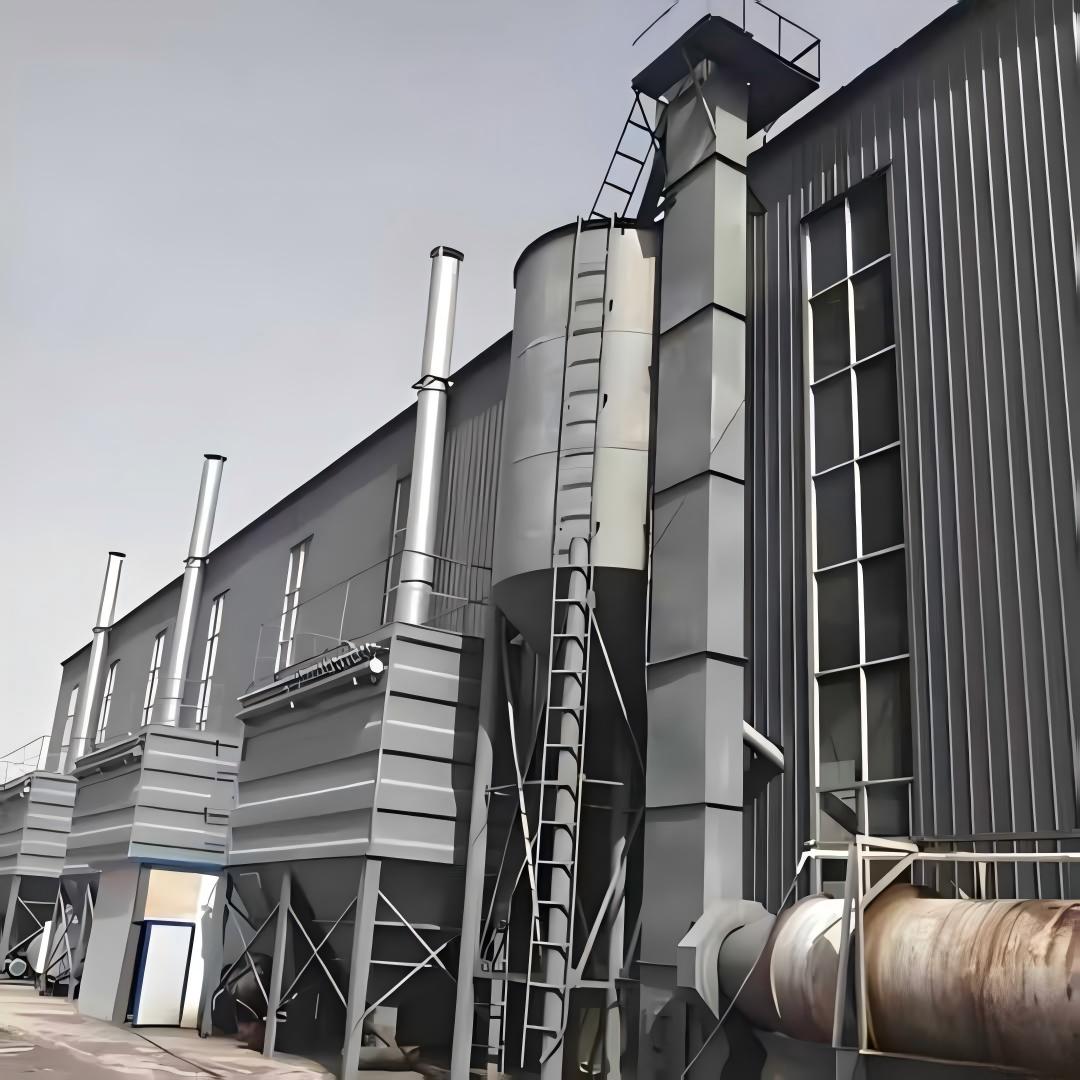
斗式提升机提升量分为体积提升量、重量提升量,是输送工艺设计、设备选型、在用设备产能校核的重要技术指标。设备样本标注理论提升量建立在理想工况条件,现场受物料特性、运行工况影响,实际输送能力与理论值会存在偏差。本文给出提升量基础计算公式,拆解关键参数取值要点,梳理产能衰减诱因,供工艺、设备运维人员参考。
体积提升量计算公式:{Q=3.6×V×φ×v÷a}\)
Q:体积提升量,m³/h;
V:单个料斗几何容积,L;
φ:料斗填充率; v:牵引构件运行线速度,m/s;
a:相邻料斗安装斗距,m;
3.6:单位换算系数。
重量提升量计算公式:{Q_m=Q×ρ}\) Q
m:重量提升量,t/h; ρ:物料堆积密度,t/m³。
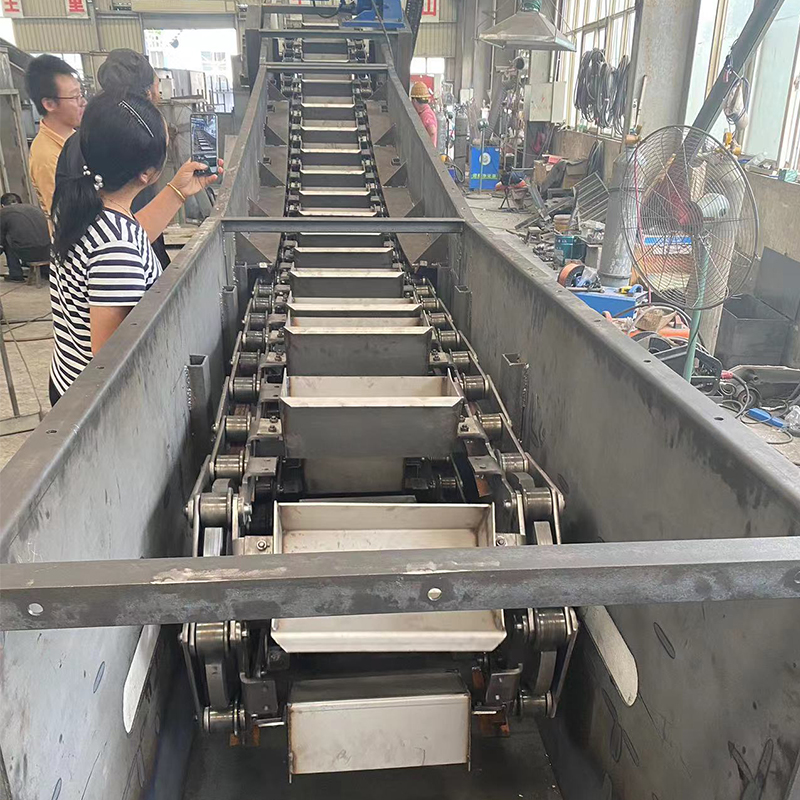
参数说明: 1. 料斗几何容积 V:受斗型影响,深斗、浅斗、尖角斗容积参数不同,计算以实际料斗尺寸为准。
2. 斗距 a:料斗安装中心间距。斗距减小,单位时间通过料斗数量增多,理论提升量上升;斗距过小易引发卸料干涉、物料回洒,不可无限 缩小。
3. 运行线速度 v:离心卸料机型适配较高运行速度;重力卸料机型运行速度偏低。速度超出适配区间,卸料不彻底,物料回流,降低实际产能。
4. 料斗填充率 φ:理想干燥颗粒物料可取 70‑85%;超细粉体、潮湿黏结物料、大块物料舀取难度大,填充率大幅下降,潮湿工况填充率多为 30‑50%;进料异常、物料回流会进一步压低填充率。选型计算应结合物料特性选取保守取值。
5. 物料堆积密度 ρ:相同体积输送条件,堆积密度不同物料,重量提升量差异显著。
实际产能衰减常见诱因:上游来料供给不足,料斗装料不充分;卸料效果不佳,物料回流机筒;物料黏附料斗内壁,料斗有效容积缩减;链条、皮带打滑,实际运行速度低于额定参数。
选型建议:结合物料特性选取贴合现场的填充率,预留合理产能裕量;在用设备产能校核,优先实测料斗容积、斗距、实际运行速度,结合物料堆积密度,同时考虑回流、黏料工况损耗。科学核算提升量,规避选型偏大造成资源浪费,选型偏小无法满足生产工艺的问题。
-
返回顶部
-
扫一扫 关注我们