

斗提尾部弹簧张紧 标准调节与运维规范
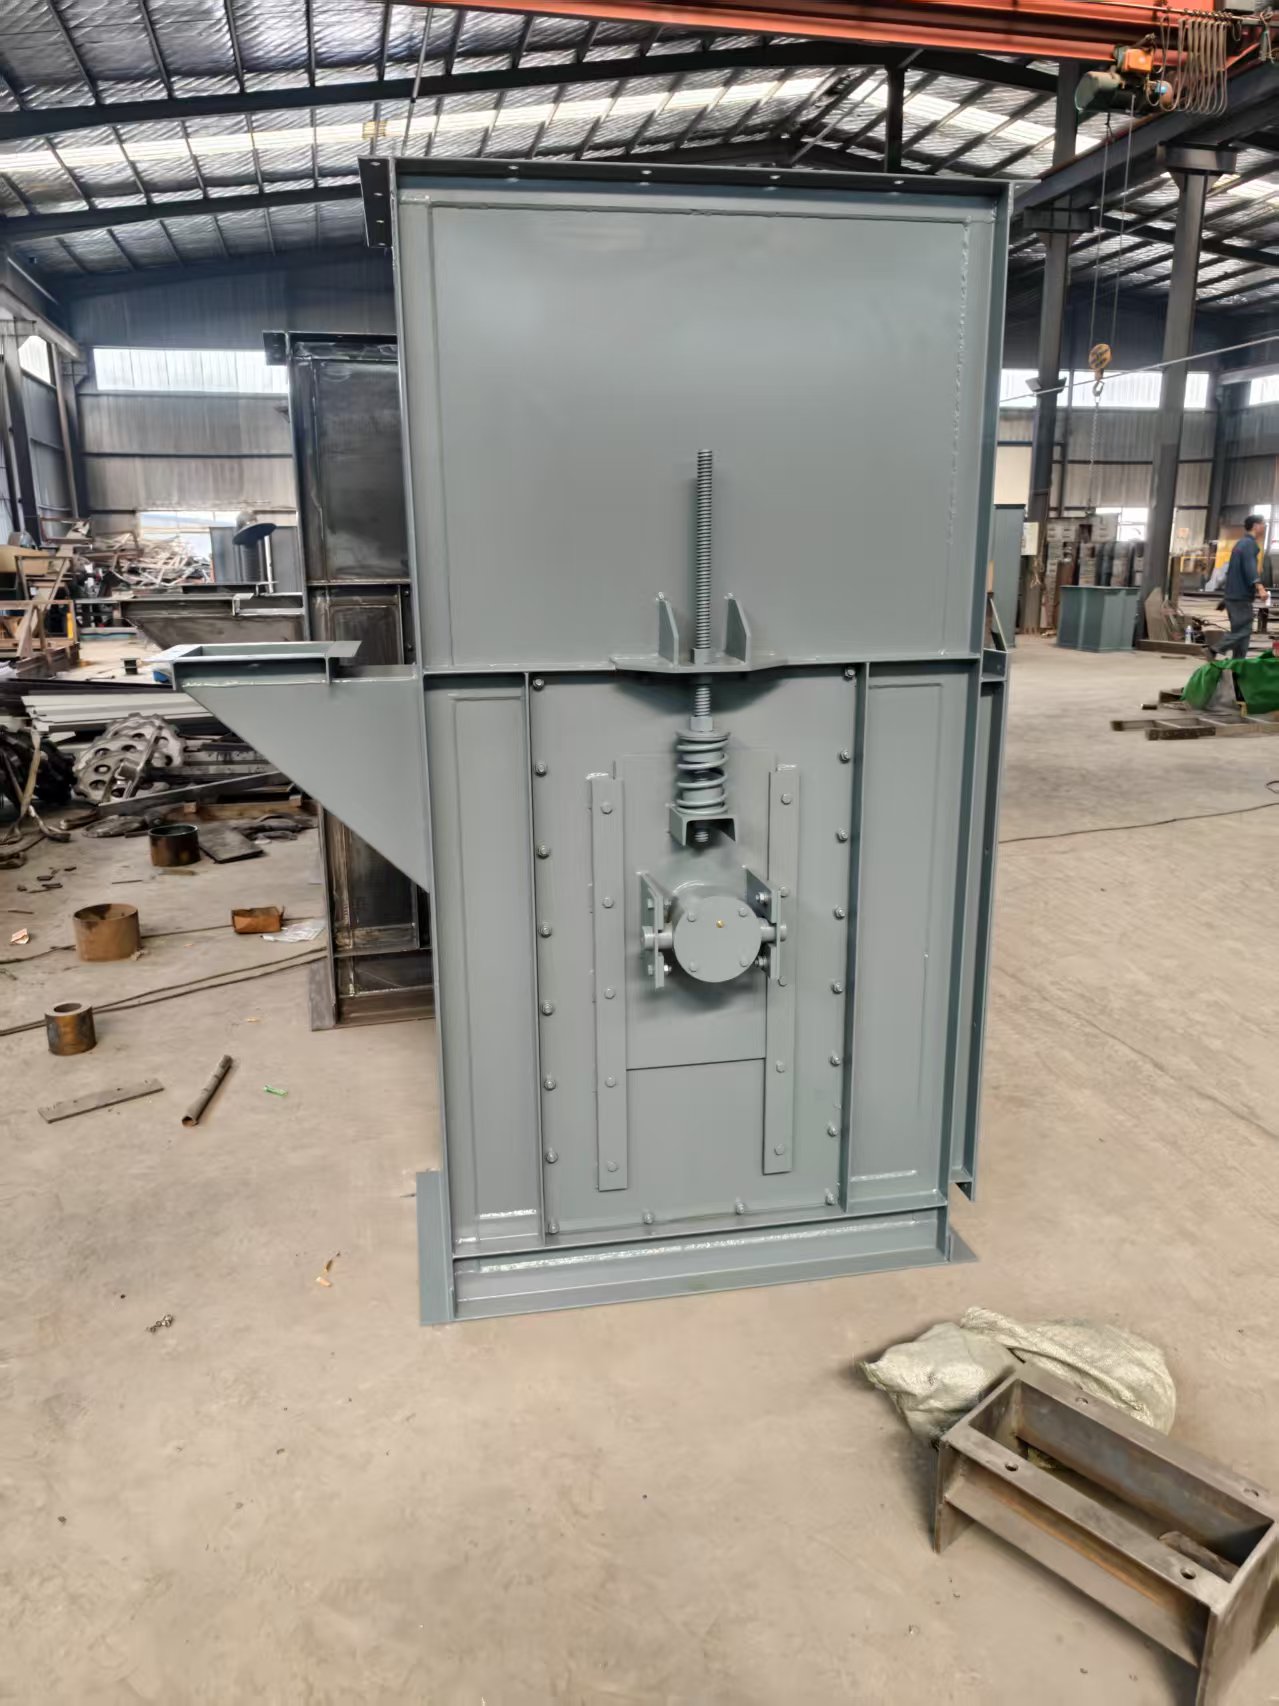
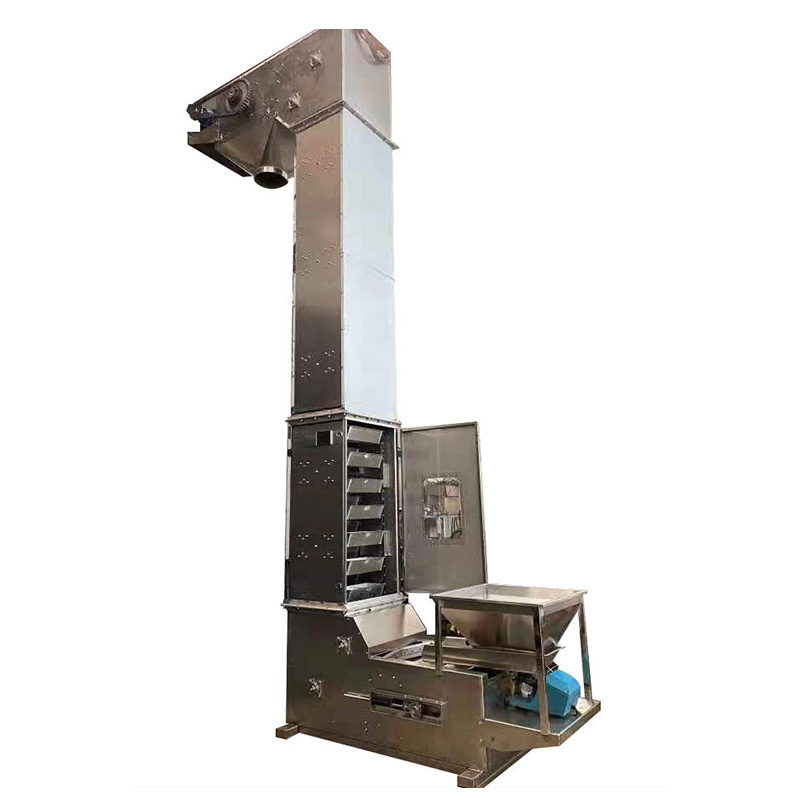
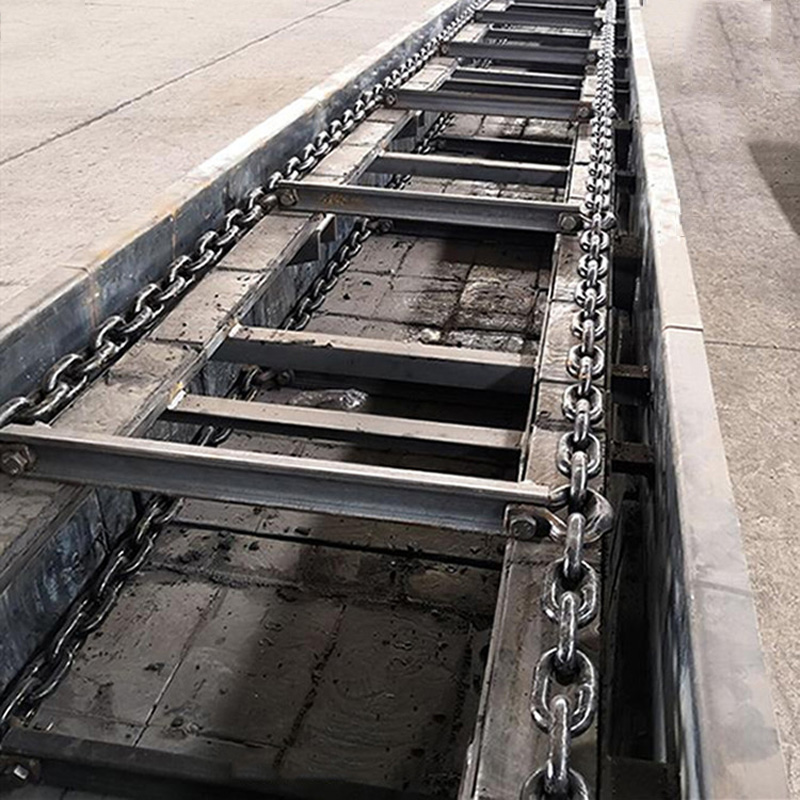
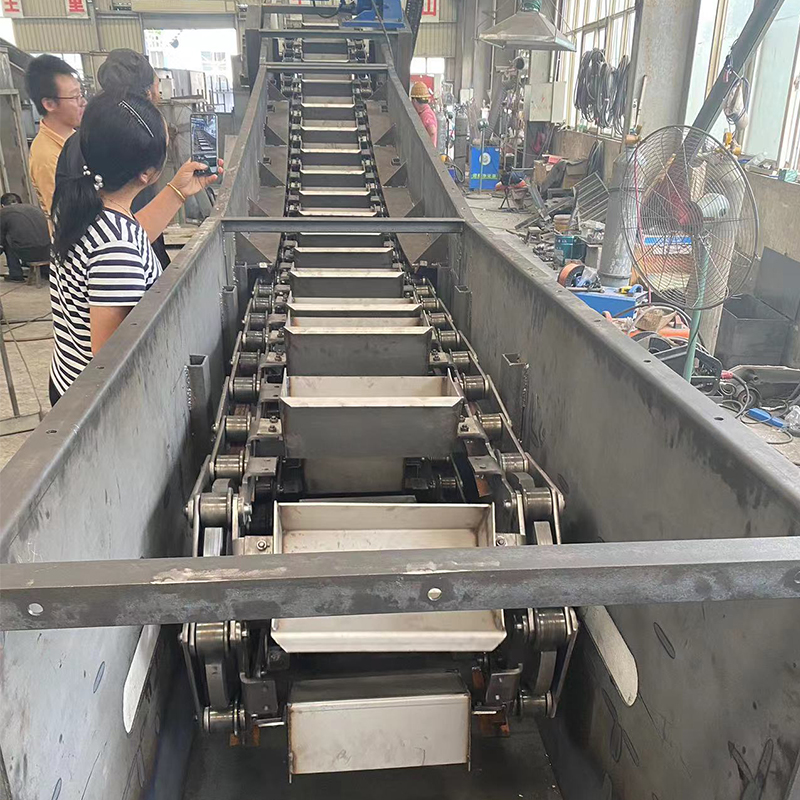
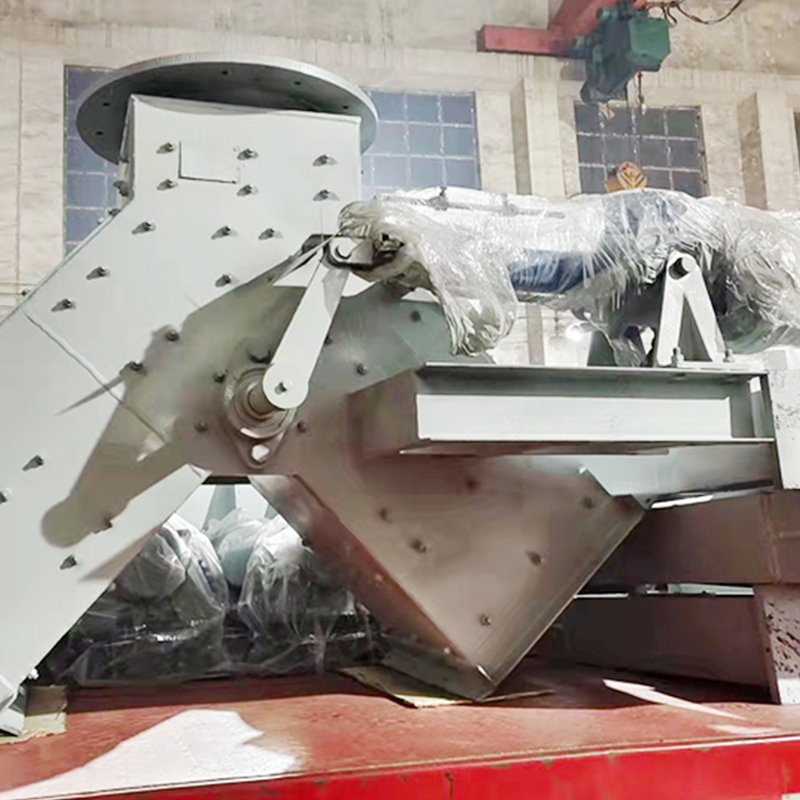
斗式提升机尾部弹簧张紧机构是设备传动系统的核心辅助部件,依靠弹簧弹性形变提供恒定预紧张力,可自适应补偿链条运行拉伸、负荷波动带来的松弛问题,保障牵引构件、尾轮平稳啮合运行,是规避链条跑偏、打滑、脱链、部件偏磨的关键结构。为规范设备运维流程,降低故障发生率,延长设备使用寿命,本文结合设备结构原理与行业运维标准,制定尾部弹簧张紧标准化调节工艺、校验流程与长效运维规范,为设备精细化运维提供技术支撑。
一、作业前置准备与安全规范。严格执行设备运维安全管理制度,作业前切断设备总电源,实施上锁挂牌警示,杜绝误启动安全风险。彻底清理机筒、料斗内部滞留物料,消除负载应力对张紧调节精度的干扰。开展张紧机构专项预检,排查弹簧弹性疲劳、形变开裂、螺杆锈蚀滑丝、滑槽积料卡顿、轴承磨损松动等缺陷,及时更换失效部件、清理积污,确保张紧机构机械性能完好、运动顺畅,满足标准化调节作业条件。
二、标准化分步调节工艺。1.应力归零处理:松开双侧张紧螺杆上下锁紧螺母,完全释放弹簧预紧力,使尾轮、链条回归无应力自然状态,消除历史调节偏差,统一调节基准。2.同步预紧调节:双侧对称、匀速拧紧调节螺母,压缩弹簧形成适配工况的预紧张力,根据设备型号、链条规格、输送负荷精准控制弹簧压缩行程,保障张力充足且不过载。3.水平对中校准:全程保持双侧调节同步性,确保尾轮水平居中、无偏移,规避单侧张力失衡引发的链条偏磨、跑偏问题。
三、试运行校验与常态化运维。调节完成后执行分级校验,空载运行15分钟以上,核查链条运行轨迹、弹簧伸缩状态、设备运行噪音,确认无卡顿、异响、跑偏问题;额定负载试运行,检测设备输送稳定性、传动效率、电机负荷状态,针对运行偏差精准微调,锁定张紧参数。建立周期性运维机制,针对链条自然拉伸、弹簧弹性衰减等常态化损耗,定期复检校准张紧度,持续保障设备传动系统稳定运行,有效降低设备故障率与运维成本,提升生产线连续作业效能。
-
返回顶部
-
扫一扫 关注我们