

斗提链轮磨损失衡 技术成因与运维方案
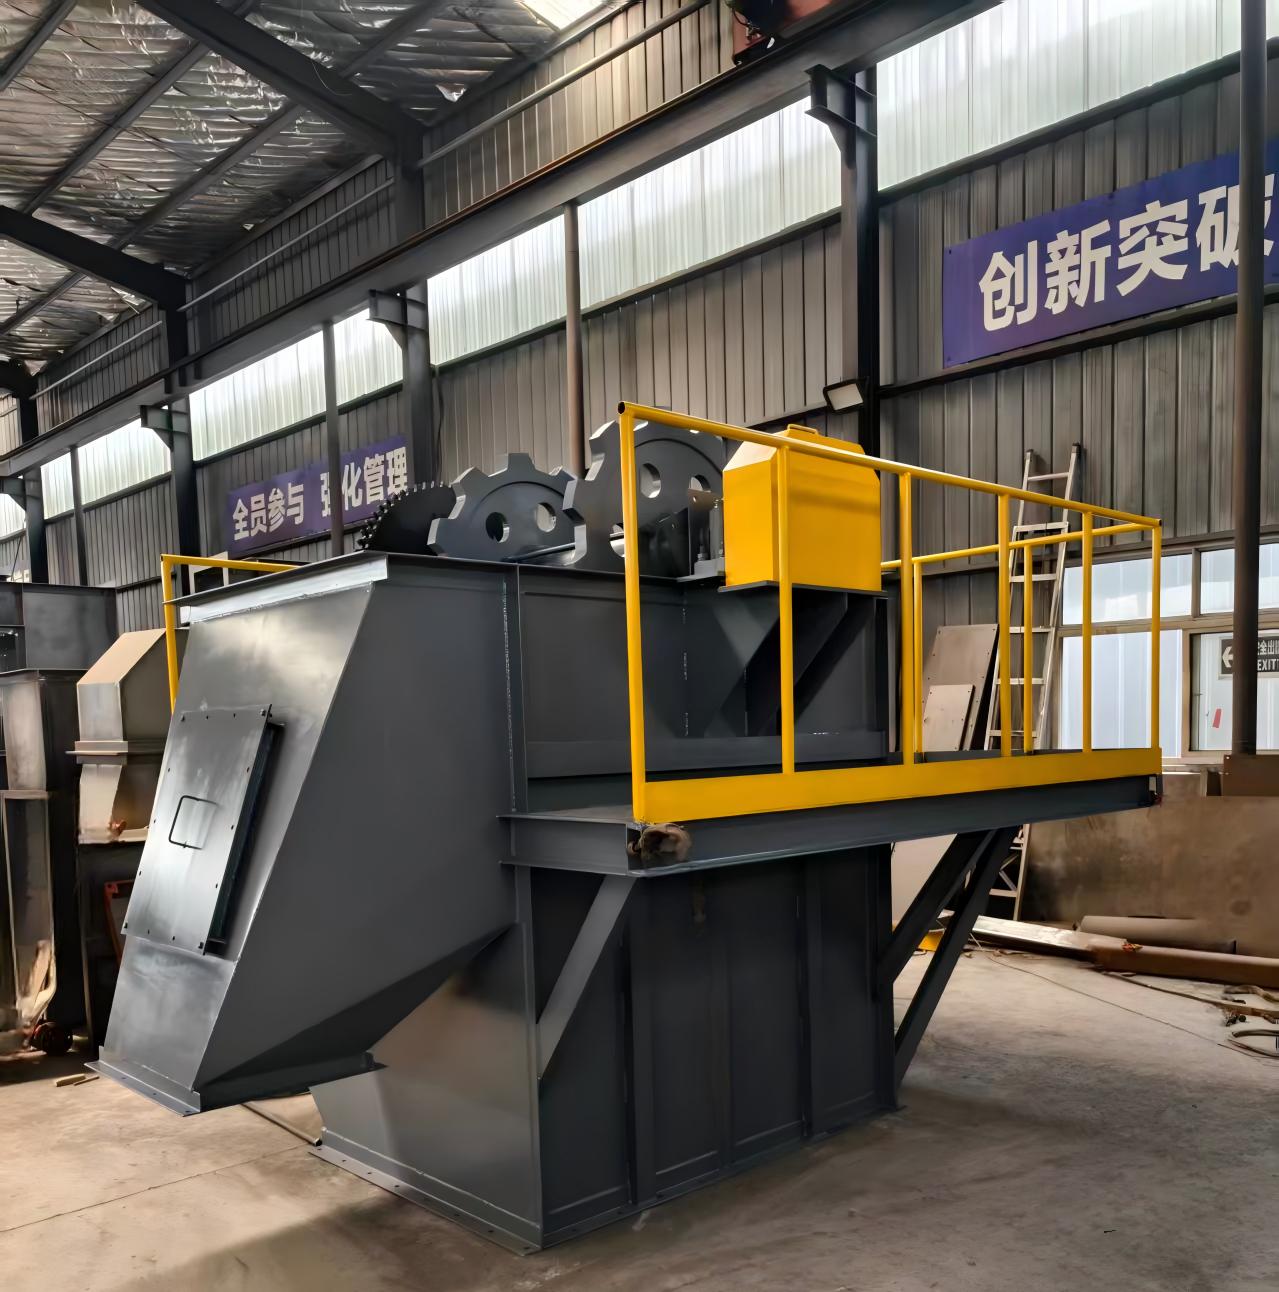
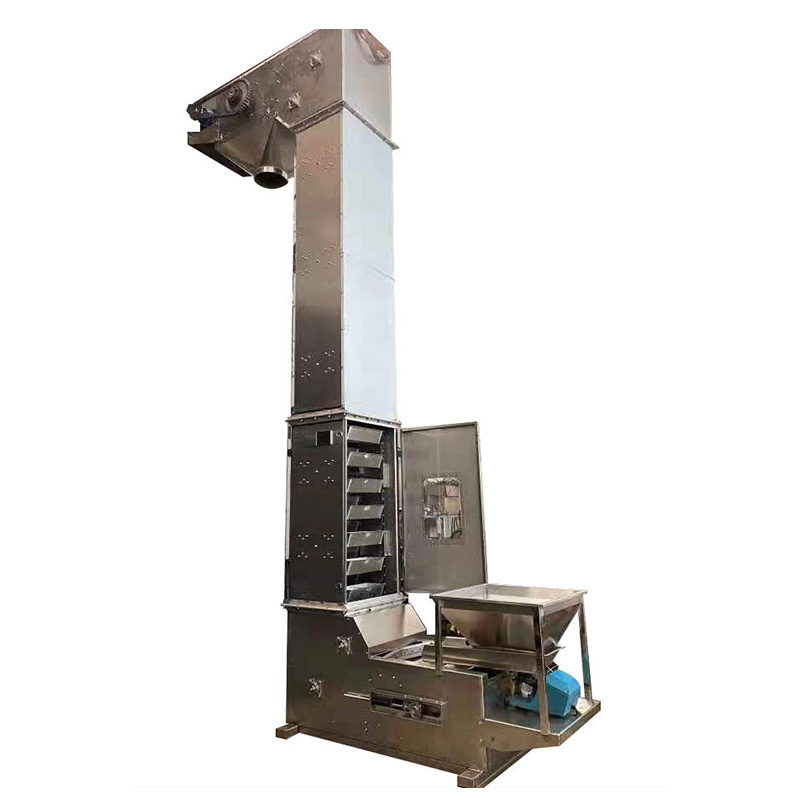
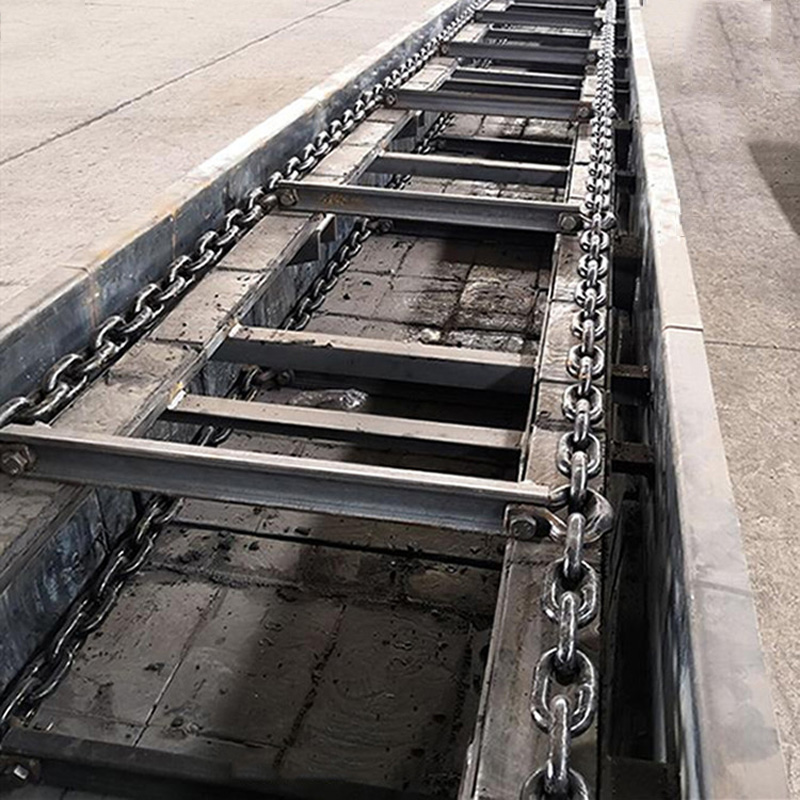
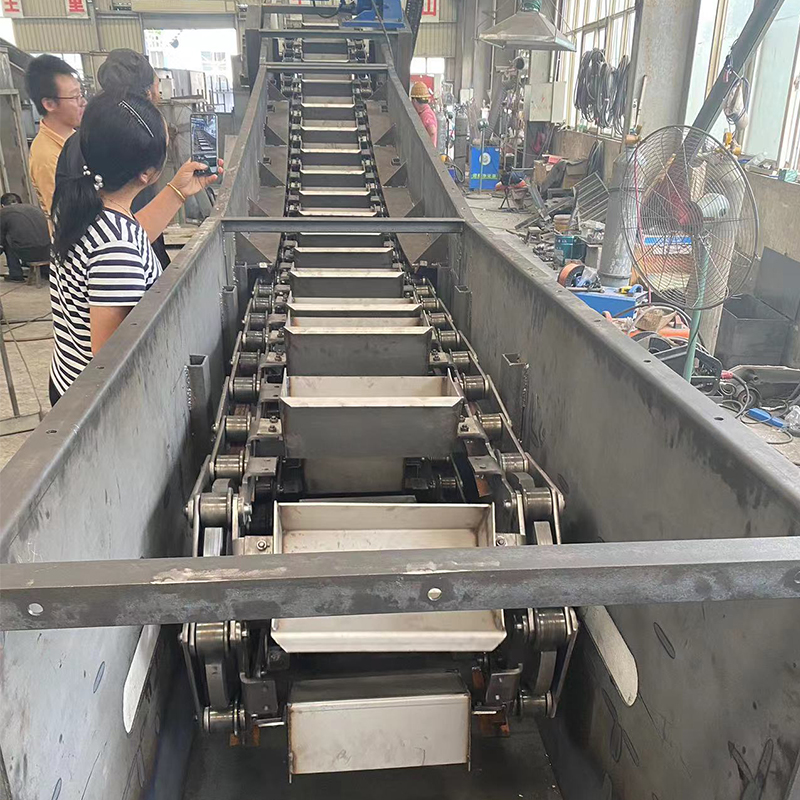
斗式提升机作为工业垂直输送的核心设备,传动系统的稳定性与部件使用寿命,直接关系生产线运行效率与运维成本。在长期设备运维与技术调研中发现,上下链轮磨损差异化损耗是设备高频故障类型,普遍表现为上链轮磨损速率远高于下链轮,部件更换周期缩短,设备跑偏、异响、停机故障频发。为帮助行业用户精准解决该设备痛点,本文从技术原理、设备安装、运行工况、运维管理多 维度,系统分析上下链轮磨损差距过大的成因,并给出标准化运维优化方案。
一、传动结构受力差异,形成基础磨损差值。斗式提升机上下链轮 功能分工明确,受力特性存在本质区别。上链轮为主动传动部件,对接驱动系统,承担设备全部传动扭矩,承载物料提升过程中的动态冲击载荷、链条啮合摩擦力、设备启停交变载荷,长期 处于高负荷、高磨损运行状态。下链轮为从动张紧部件,无主动传动功能,仅承担链条张紧与循环回传作用,运行负荷低、受力均匀稳定,无集中冲击载荷,固有磨损速率极低,构成两轮磨损差异的基础条件。
二、安装精度偏差,加剧局部偏磨损耗。设备安装精度是决定链轮磨损均匀度的核心因素,行业标准明确要求,斗式提升机上下链轮需保证同轴度、水平度达标,机身垂直度偏差控制在规范区间内。现场安装、设备移位、检修复位过程中,轴线偏移、机身倾斜、轴承座固定松动、轴体轻微变形等偏差问题,会导致链条运行轨迹偏移,与上链轮齿面形成单边强制啮合,引发持续性偏磨、啃齿故障,大幅加速上链轮损耗,而下链轮运行状态不受影响,磨损差值持续扩大。
三、工况与运维疏漏,放大设备损耗故障。生产工况不规范是磨损加剧的重要诱因,进料分布不均、物料掺杂硬质杂质、设备超负荷运行、频繁启停等工况问题,会持续增加上链轮运行负荷与磨损损耗。同时,多数用户缺乏标准化运维机制,未定期开展设备精度校准、链条张紧度调节、传动部件杂质清理、磨损检测等工作,导致轻微磨损问题持续累积,逐步演变为严重的部件损耗失衡。针对该问题,可通过规范设备安装标准、优化进料工况、建立定期巡检维保体系,有效平衡链轮磨损速度,提升设备运行稳定性与使用寿命。
-
返回顶部
-
扫一扫 关注我们