

提升机尾轴抖动故障分析及处置规范
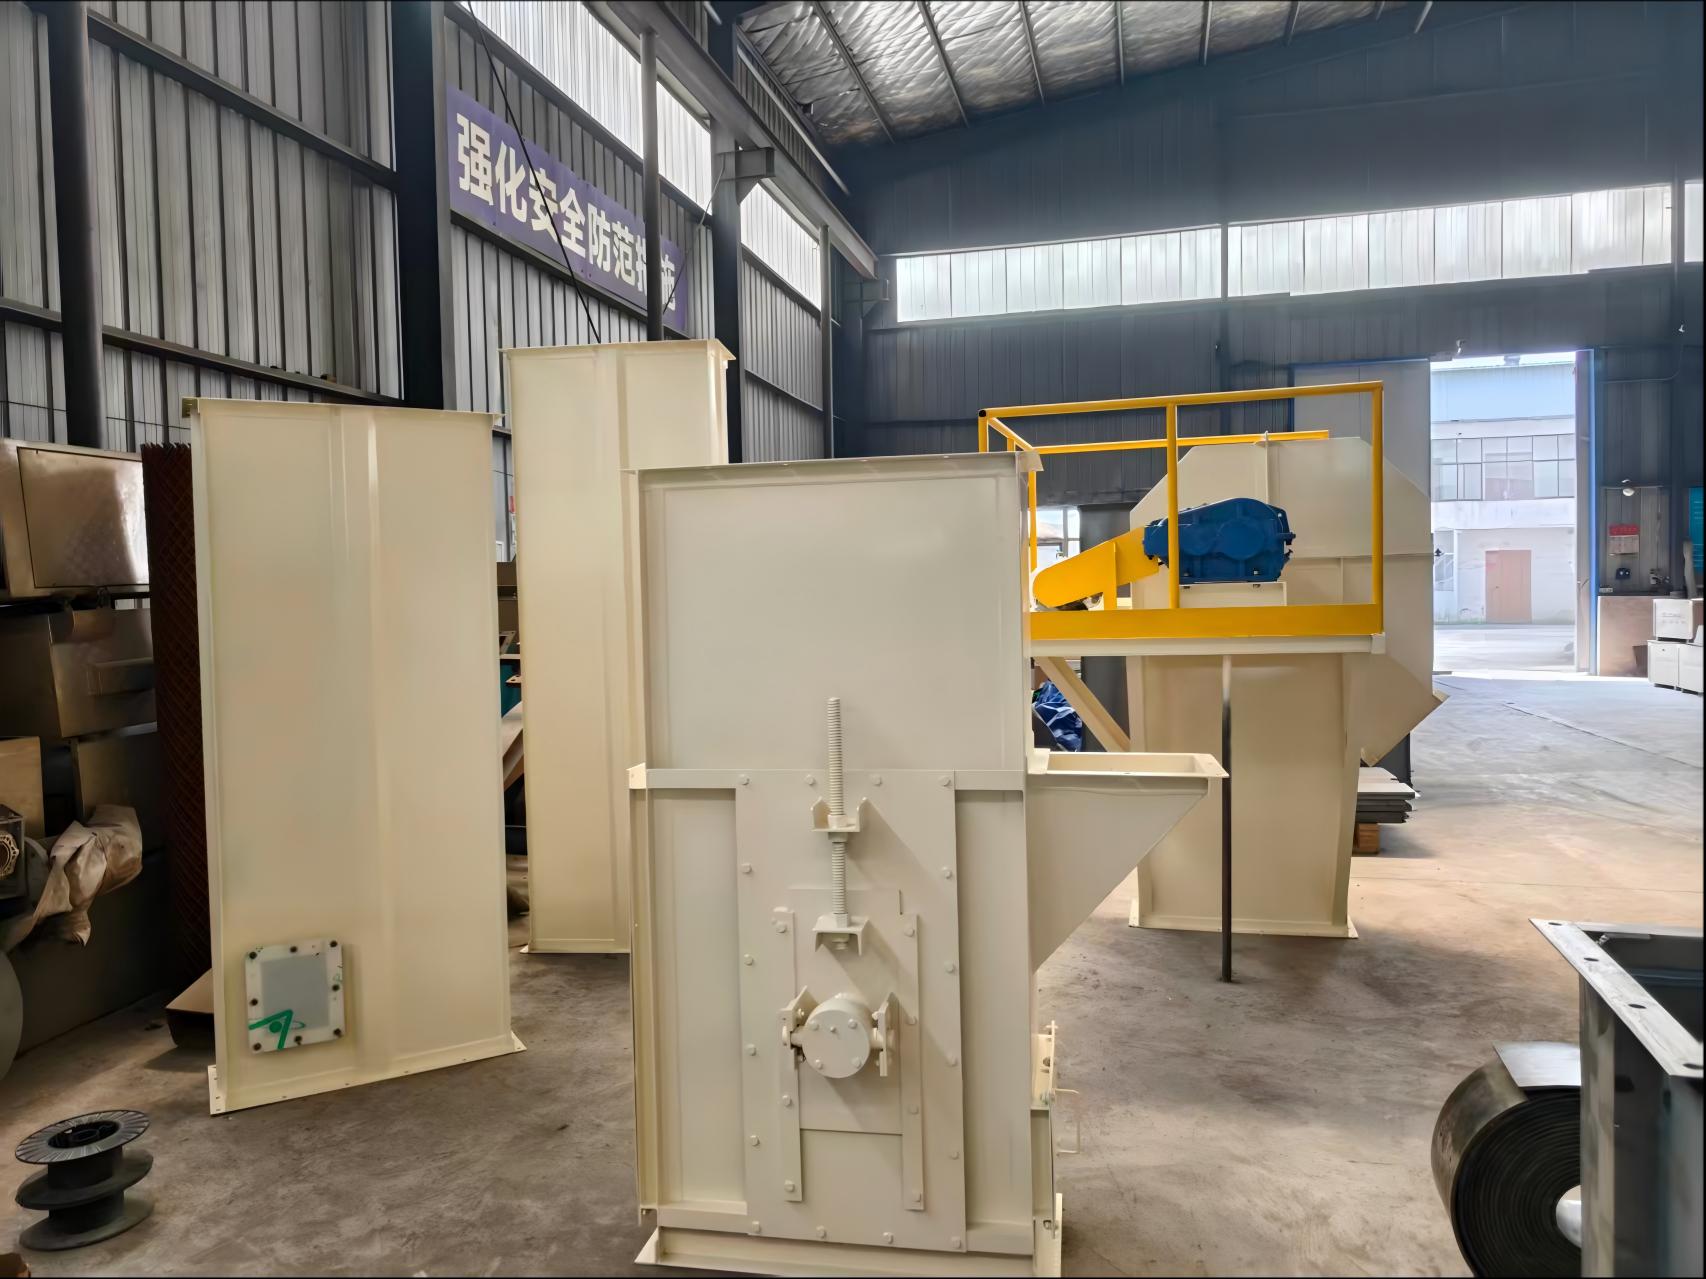
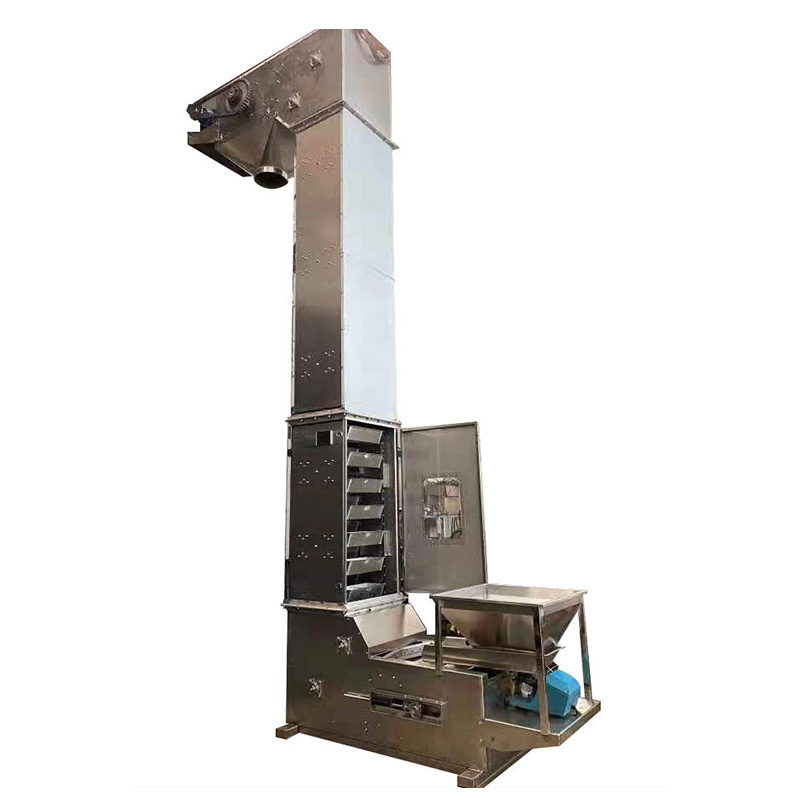
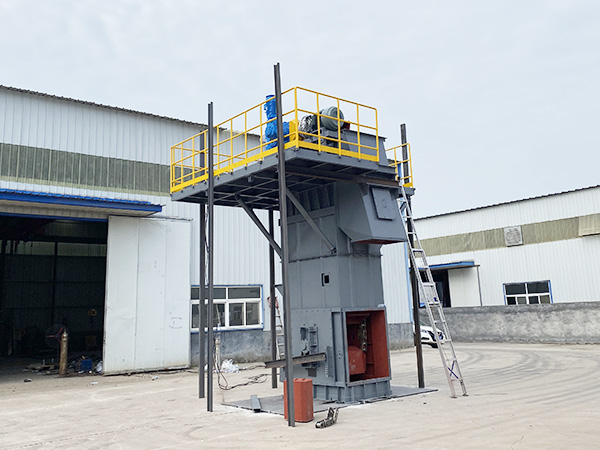
为规范斗式提升机设备故障处置流程,统一运维作业标准,有效解决尾轴抖动高频故障,规避设备结构性损耗与生产停机隐患,结合设备设计原理、行业运维标准及现场实操经验,对提升机尾轴抖动故障开展成因分析,制定标准化处置流程与常态化运维规范,作为设备管理、运维作业的合规执行依据。
一、故障危害概述。尾轴抖动是提升机传动与支撑系统失衡引发的典型故障,主要表现为设备运行尾部晃动、机身震动、传动异响。轻微故障会降低物料输送稳定性与输送效率,持续损耗易损配件;长期未整改的重度抖动,会引发尾轴弯曲变形、轴承烧毁、链条脱轨、设备卡滞停机等严重问题,不仅增加设备运维成本,还会影响生产线连续作业,存在一定生产安全隐患,需严格按照标准流程排查整改。
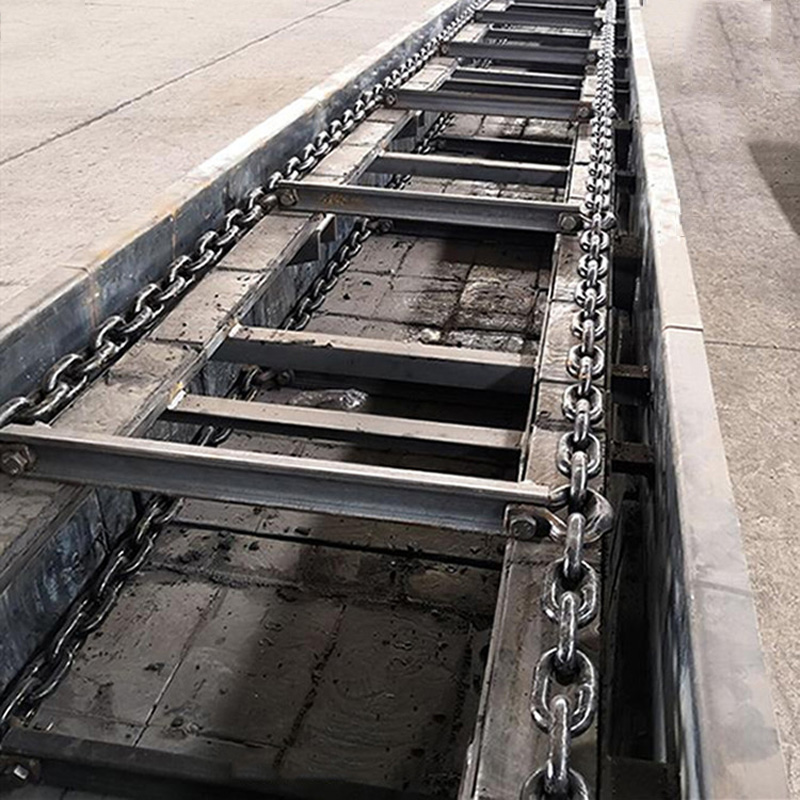
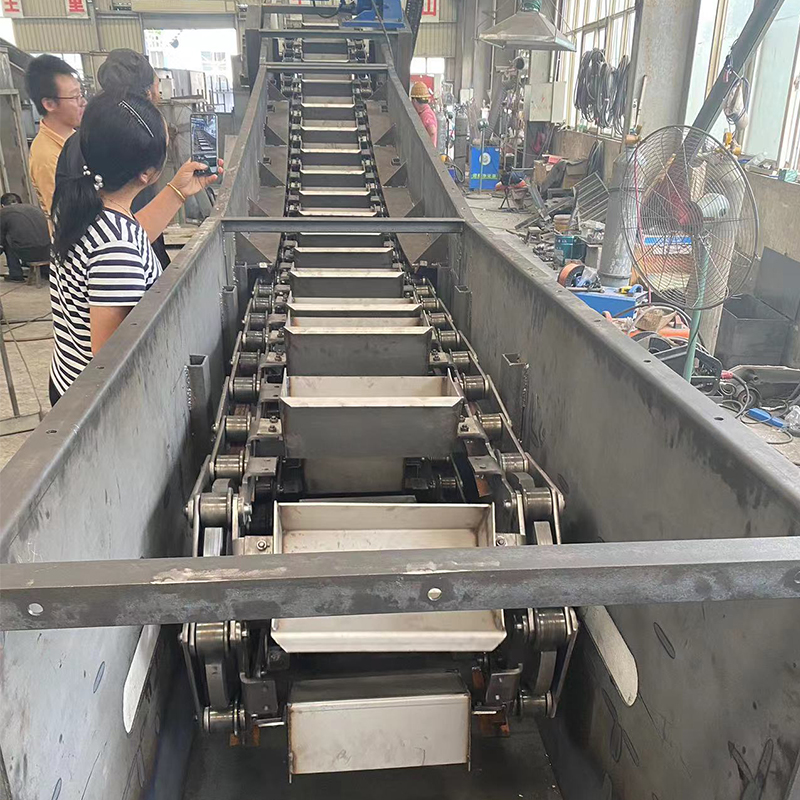
二、故障核心成因分析。一是传动系统运行失衡。双侧链条存在长度、磨损、张紧度偏差,传动节奏紊乱,交替冲击尾轴;链轮表面积料堆积、齿形磨损变形,导致链条啮合卡顿、跳齿,传动受力不平稳,是故障核心诱因。二是支撑结构稳定性缺失。轴承座、底座紧固螺栓松动,轴体支撑存在间隙;尾轴轴承老化、润滑失效、磨损卡顿,支撑精度下降;设备安装精度不达标,链轮轴线不平行、机身倾斜,尾轴长期承受侧向偏载力,诱发结构性抖动。三是张紧系统功能失效。张紧丝杆锈蚀卡顿、重锤偏移配重失衡,链条张力补偿失效,双侧张力不均、链条摆动幅度过大,加剧尾轴晃动。四是外部工况卡滞干扰。机座积料结块卡滞尾轮运转,松动料斗剐蹭机壳,产生顿挫冲击与侧向震动,叠加加重故障。
三、标准化故障处置流程。1. 停机清障:严格执行断电停机操作,清理链轮、尾轮、机座积料杂物,排查链轮磨损状态,更换损坏超差配件,消除传动卡滞隐患。2. 校准传动:对称调节双侧链条张紧度,校准链条长度偏差,保障双链条同步传动、受力均匀、啮合顺畅。3. 加固支撑:紧固所有支撑结构螺栓,检修养护尾轴轴承,更换老化磨损配件,恢复轴体支撑稳定性。4. 检修张紧:对张紧丝杆除锈润滑,校正重锤位置与配重,保障张紧系统调节灵活、张力均衡。5. 精度校正:校准头尾链轮同轴度、平行度及机身垂直度,紧固松动料斗,杜绝结构偏差与剐蹭震动。6. 分级试运行:依次开展空载、负载试运行,设备运行平稳、无抖动异响后方可投入正式生产。
四、常态化运维规范。建立设备周期性巡检制度,定期清理设备积料、紧固连接件、养护传动与支撑部件;每月校准一次链条张紧度与设备安装精度;定期检修张紧系统与轴承状态,提前排查松动、磨损、卡顿等隐患,从源头杜绝尾轴抖动故障发生,保障设备合规稳定运行。
-
返回顶部
-
扫一扫 关注我们